矿业堆浸池HDPE土工膜铺设典型案例分析
一、项目背景
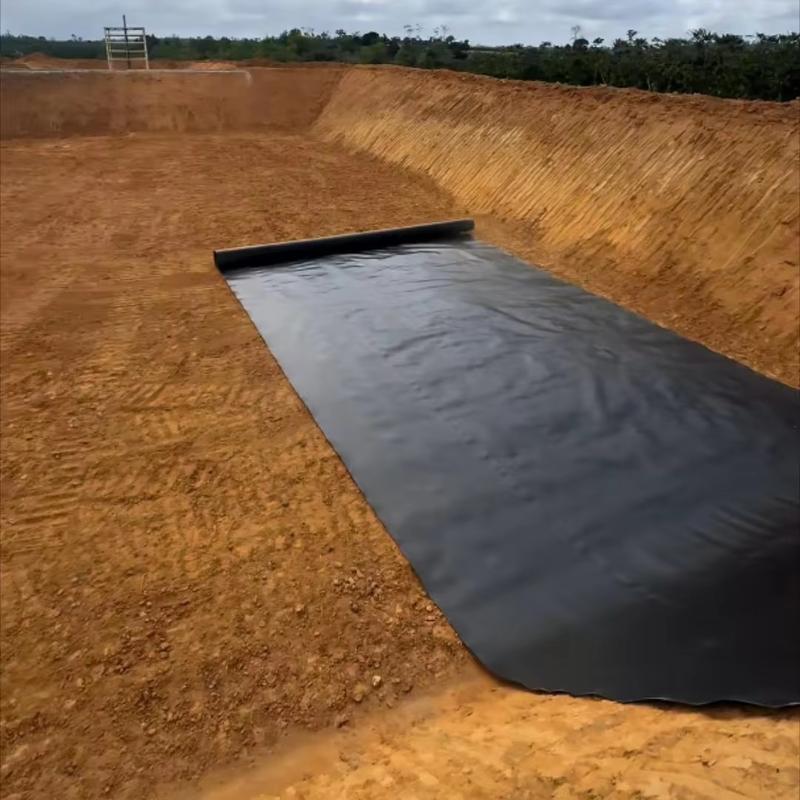
某大型黄金矿山堆浸场位于西南山区,设计堆浸池总面积约4.2万m²,池底及边坡需铺设1.5mm厚高密度聚乙烯(HDPE)土工膜作为防渗层。堆浸工艺使用的氰化浸出液具有强腐蚀性和高渗透风险,一旦发生渗漏将严重污染周边地下水与土壤环境。因此,防渗系统的可靠性成为该项目建设的核心控制目标。
二、材料选型与性能要求
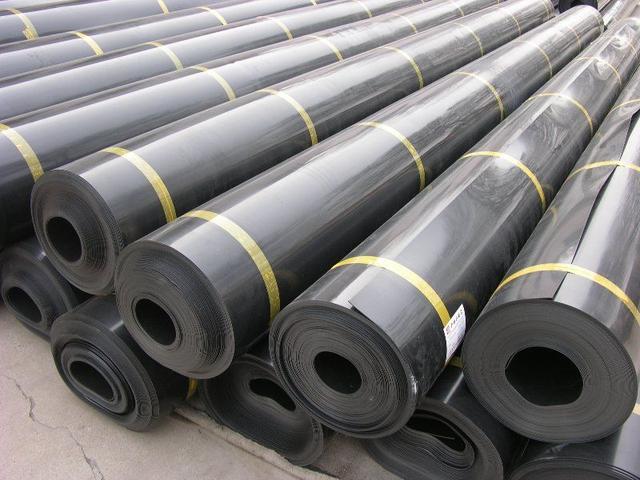
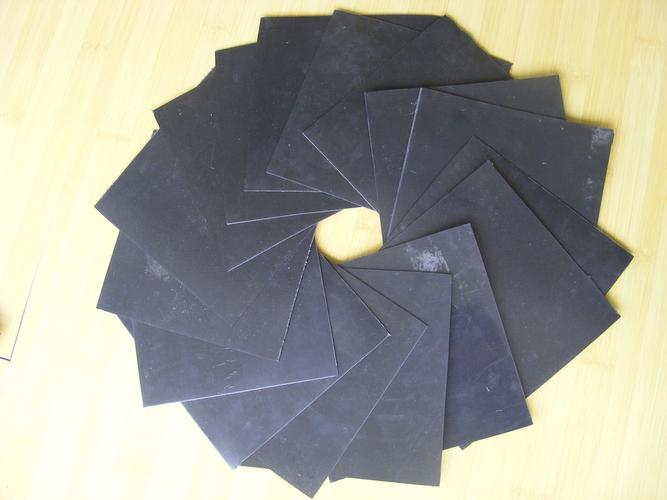
该项目选用的是城建标准GB/T 17643-2011《土工合成材料 聚乙烯土工膜》规定的1.5mm HDPE土工膜,主要性能指标如下:
- 密度 ≥0.940 g/cm³
- 拉伸屈服强度 ≥15 MPa
- 断裂伸长率 ≥600%
- 抗穿刺强度 ≥300 N
- 耐环境应力开裂 ≥300 h
- 碳黑含量 2.0%~3.0%
HDPE土工膜因其优异的耐化学腐蚀性、低渗透系数(≤1×10⁻¹³ cm/s)和良好的抗紫外线老化性能,成为矿业堆浸防渗工程的首选材料。
三、铺设工艺流程
3.1 基层处理
铺设前对池底基础进行碾压密实,压实度不低于93%,表面清除石块、树根等尖锐物,平整度控制在±2cm以内。边坡按1:2.5坡度修整,并铺设300mm厚细砂保护层作为缓冲层。
3.2 土工膜铺设
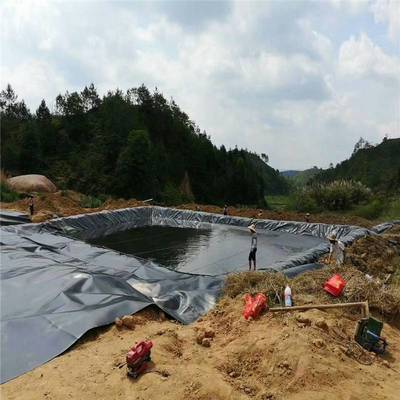
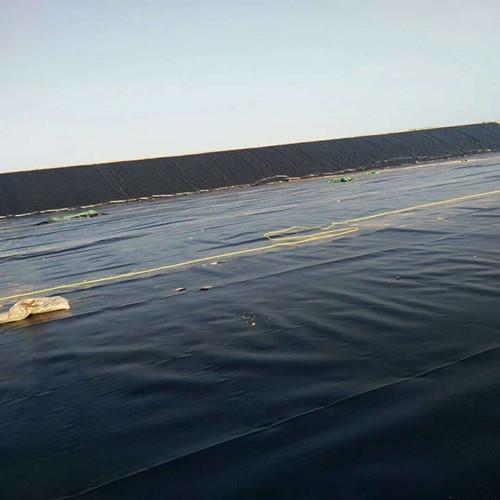
采用自上而下、先边坡后池底的顺序铺设。膜与膜之间采用搭接方式,搭接宽度不小于100mm。铺设过程中使用专用夹具和砂袋压载,防止风力掀膜。当日铺设当日焊接,避免土工膜长时间暴露。
3.3 焊接施工
焊接采用双轨热熔焊机为主、挤出式焊枪为辅的工艺。焊接前进行试焊,确定焊接温度(380~420℃)、行走速度(1.5~2.5 m/min)和焊接压力等参数。每条焊缝进行充气检测(气压0.2MPa,保压5min无压降为合格),并对焊缝进行100%真空检测和抽样剥离试验(剥离强度不低于母材强度的80%)。
3.4 锚固与节点处理
池顶周边采用锚固沟锚固,沟深600mm、宽400mm,土工膜回折后用回填土压实。穿池管道、排液口等节点部位采用预制喇叭口加挤出焊接处理,确保密封可靠。
四、质量控制与检测
项目实施全过程质量管控:
- 进场检验:每批次土工膜按卷抽样送检,检测厚度、拉伸强度、抗穿刺等指标;
- 过程巡检:铺设与焊接实行旁站监理,记录每道焊缝的编号、焊机参数和操作人员;
- 无损检测:双轨焊缝100%充气检测,T形接头和修补部位100%真空罩检测;
- 破坏性检测:按每1000m焊缝取一组试样进行剪切和剥离试验;
- 验收检测:采用电火花检测法对全池进行渗漏点排查。
本工程共完成焊缝总长约3800m,充气检测一次合格率97.6%,不合格焊缝经修补后复检全部合格。
五、工程效果与经验
该堆浸池自建成投运以来已运行三年,期间经历多次满负荷浸出循环,防渗层未出现渗漏异常,监测井水质数据稳定,达到设计要求。
主要经验如下:
- 基层处理是关键:尖锐物清理和平整度控制直接影响土工膜的完整性,建议采用细砂保护层;
- 焊接质量决定成败:应严格执行试焊制度,双轨焊缝必须100%充气检测,T形节点重点管控;
- 天气因素不可忽视:大风天气应停止铺设,雨天严禁焊接作业;
- 成品保护贯穿全程:已铺膜面禁止穿硬底鞋行走,焊接设备移动时加设保护垫。
六、
HDPE土工膜作为矿业堆浸池的核心防渗材料,其铺设质量直接关系到矿山的环境安全和运营效益。本案例表明,通过严格的材料选型、规范的铺设焊接工艺和全过程质量管控,可以有效保障堆浸池防渗系统的长期可靠性,为类似矿业防渗工程提供有益参考。
如若转载,请注明出处:http://www.taxltg.com/product/58.html
更新时间:2026-11-17 12:00:11